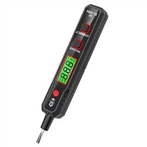
Bevonatvastagság-mérő Termék bemutatása
termékleírás:
Ez a vastagságmérő a galvanizált rétegek vagy bevonatok vastagságának mérésére szolgál fémfelületeken. Konkrétan meg tudja mérni a nem mágneses bevonatok (például króm/festék/kerámia stb.) vastagságát az acél/vas és más mágneses anyagok felületén. Ezenkívül képes mérni a réz/alumínium stb. bevonat vastagságát nem mágneses anyagok (például festék stb.) felületén. Ez a műszer beépített precíziós szondával rendelkezik, amely
Automatikusan érzékeli a szubsztrátum tulajdonságait és a bevonat vastagságát elektromágneses indukció és örvényáram hatások révén.
Alkalmazási területek:
Ezzel a műszerrel sérülés nélkül, gyorsan és pontosan meg tudja mérni a bevonat és a bevonat vastagságát. Széles körben használják a gyártásban, a fémfeldolgozó iparban, a vegyiparban, az áruellenőrzésben és más vizsgálati területeken. Alapvető eszköz az anyagfelület-kezelés tervezésében. Stabilan tud működni laboratóriumokban, műhelyekben és a szabadban.
A mérés elve:
Ez a műszer két elvet használ: az elektromágneses indukciót és az örvényáram-effektust. Veszteségmentesen használható
Nem mágneses bevonatok mérése mágneses fémhordozókon (például acél, vas és ötvözeteik)
A réteg vastagsága (például festék, műanyag, réz, króm, cink stb.) és nem mágneses
Nem vezető bevonatok fémfelületeken (például réz, alumínium, cink, ón stb.)
Vastagság (oxidfilm, műanyag, festék stb.).
Az F típusú szonda a mágneses indukció elvét alkalmazza: amikor a szonda érintkezik a bevont mágneses hordozóval
Szoros érintkezéskor a szonda és a mágneses hordozó zárt mágneses kört alkot, és a bevonat vastagsága
A mágneses kör reluktanciájának megfelelően a mérés a reluktancia változásainak észlelésével végezhető
Ennek a burkolatvastagságnak a célja.
Az N típusú szonda az örvényáram hatás elvét alkalmazza: ha a szonda és a bevonat nem mágneses,
Amikor a fém alapanyag szorosan érintkezik, a szonda örvényáramot generál az alapanyagban, az örvényáramok pedig
A fej visszacsatoló hatása megfelel a bevonat vastagságának. Ennek a visszajelzésnek az észlelésével
A mennyiség eléri a bevonat vastagságának mérésének célját.
Eszközhasználat:
Amikor először használja ezt a típusú műszert, kérjük, figyelmesen olvassa el a fenti információkat, amelyek befolyásolhatják a mérési pontosságot.
A tényezők leírása.
1. Nyissa ki az elemtartó fedelét, helyezzen be 2 db AAA/1,5 V elemet, majd fedje le újra;
2. Készítse elő a tesztelendő alkatrészeket;
3. Helyezze a műszert nyitott helyre, legalább 5 cm-re minden fémtől, és nyomja meg a be/ki gombot a bekapcsoláshoz. Amikor a műszer be van kapcsolva, automatikusan kalibrálja és megjeleníti a 5-4-3-2-1 feliratot, majd belép a teszt módba.
4. Nyomja meg a mértékegység gombot a kívánt mértékegység kiválasztásához; nyomja meg a MODE gombot a kívánt mérési mód kiválasztásához. Az SNG egypontos üzemmódot jelent (egyszerre egy pontot mérjen), a CON a gyors folyamatos üzemmódot (nagy hatékonyságú gyors folyamatos);
5. Kezdje el a mérést. SNG egypontos üzemmódban gyorsan hozza a szondát függőleges érintkezésbe, és enyhén nyomja a próbadarabhoz. Hangjelzés hallható, és a képernyőn megjelenik a mérési érték. A következő mérés előtt a szondának legalább 5 cm-re kell lennie a próbadarabtól, legalább 1 másodperces időintervallumban. ;CON gyors folyamatos üzemmódban a szonda függőlegesen érintkezik és enyhén megnyomja a vizsgálandó tárgyat, a képernyőn megjelenik a mérési érték, és a mérési pont tetszés szerint módosítható a következő mérés gyors befejezéséhez;
6. A rendszer automatikusan felismeri a minta fém tulajdonságait. Fe jelenik meg a képernyő bal felső részén, ami azt jelzi, hogy az alapanyag egy mágneses anyag, amely lehet acél vagy vas stb.; Az NF a képernyő bal felső részén jelenik meg, ami azt jelzi, hogy az alapanyag nem mágneses anyag, amely lehet alumínium/alumíniumötvözet/réz stb.;
7. Leállitás. Nyomja meg a bekapcsoló gombot a kikapcsoláshoz; a rendszer automatikus leállítási funkcióval rendelkezik, 15
Ha néhány percig nem történik művelet, automatikusan leáll;
Ápolás és karbantartás:
A felhasználóknak kerülniük kell a műszer túlzottan zord körülmények közötti használatát, mint például ütközés, erős por, magas hőmérséklet, páratartalom, erős mágneses tér stb., ellenkező esetben a műszer megsérül. Ha a mérési érték nagymértékben eltér a műszer használata során, először ellenőrizze, hogy az akkumulátor töltöttsége alacsony-e, majd próbálja meg újra bekapcsolni. Ha továbbra sem jár sikerrel, próbálja meg visszaállítani a gyári beállításokat.
Ha a fenti módszer továbbra sem tudja megszüntetni a hibát, kérjük, időben lépjen kapcsolatba a forgalmazóval. Kérjük, sietve szerelje szét és szerelje össze a gépet, különben a garanciális szolgáltatást érinti.